

- 2026-05-08 08:20:59 TC4钛合金薄壁件TIG焊:保护系统与缺陷抑制研究

宝鸡凯泽金属材料有限公司依托“中国钛谷”钛材加工、焊接配套实践,针对换热器、压力容器常用钛合金管‑管板TIG角焊缝焊趾开裂失效问题展开解析。部分钛管‑管板组件焊接完成后,在后续管口切割工序出现焊趾疲劳裂纹,并非焊缝气孔、夹杂等常规焊接冶金缺陷导致,而是加工振动、悬臂结构应力集中与焊接残余拉应力叠加引发的疲劳失效。本文还原失效案例、拆解裂纹产生机理,给出装配加工阶段工艺规避方案,为钛换热器管板组件制造提供工程参考。
钛合金凭借优异耐蚀性能,大量应用于海洋、化工换热器管‑管板组件,大多采用手工TIG焊完成角焊缝连接。本次失效案例:钛管与管板完成TIG角焊缝焊接,焊后2小时着色渗透探伤检查焊缝完好无裂纹;进入后序管口余量切割、装配工序,焊后约24小时发现角焊缝发生开裂;多组重复试样均在管侧焊趾位置发生开裂,部分试样完全断裂,部分裂纹沿圆周扩展过半。
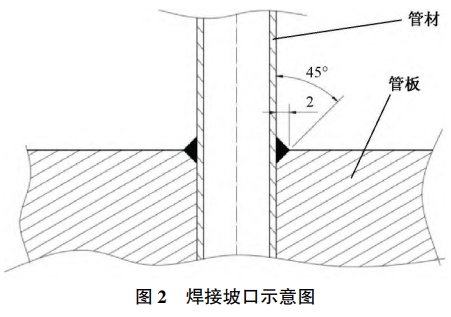
产品结构:管材Φ12 mm、壁厚1 mm;管板厚度20 mm,管板开45°V型坡口;焊接工艺采用手工TIG焊,电流80‑110A,焊接速度9 cm/min,坡口填充后焊脚高度2 mm。
管材、管板、焊丝化学成分全部满足GB/T 3620.1‑2016标准;焊丝低倍组织无缩尾、气孔、分层、夹杂等冶金缺陷。
裂纹全部起源于管侧角焊缝焊趾外表面;焊缝保护良好,表面保持银白色/淡黄色,没有氧化发蓝;焊缝焊脚饱满,焊缝与母材过渡圆滑,肉眼看不到气孔、夹渣、弧坑裂纹这类常规焊接缺陷。
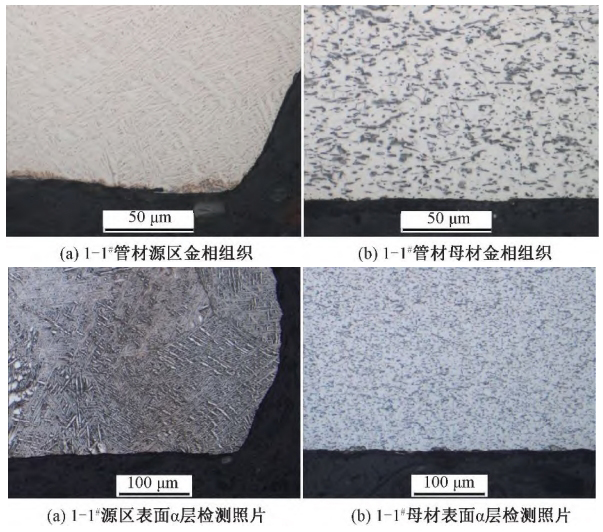
焊趾热影响区为针状组织,母材为正常等轴组织;试样未检出α污染层,不存在焊接保护不良带来的脆化层缺陷。
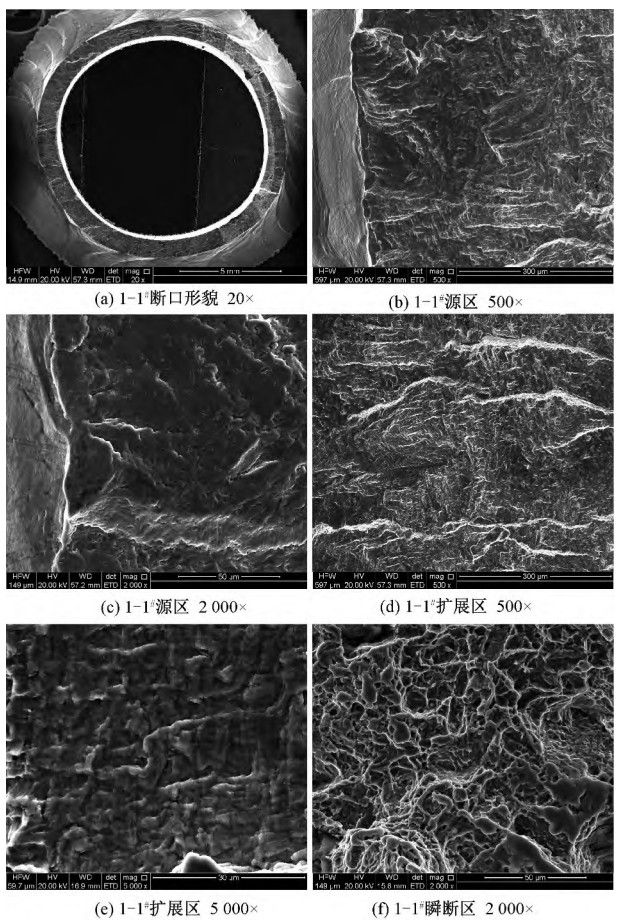
扫描电镜下断口呈现典型疲劳断裂特征:
裂纹源为焊趾外表面线源启裂,不是点状夹杂源;
疲劳扩展区占整个断口面积90%以上,可见疲劳辉纹、大量二次裂纹;
最后瞬断区面积很小,呈现韧窝形貌,为后期人工打开试样形成。
综合判定:不属于焊接冷却产生的热裂纹、氢致裂纹,是后期工序诱发的疲劳开裂。
开裂由多重因素叠加共同促成,并非单一因素造成:
1、外部交变载荷来源:砂轮机切割管口产生高频振动
焊后采用手持砂轮机切割伸出管板的管材余量;砂轮高速旋转带来高频循环振动载荷,对悬臂管材施加周期性交变力,这是疲劳裂纹的直接载荷来源。
2、结构效应:管材形成悬臂梁,焊趾应力集中放大载荷
管材伸出管板外部形成悬臂结构;切割作用力传递至根部焊趾位置;焊趾本身几何突变,天然存在缺口效应,应力水平被显著放大。
3、内部应力条件:焊接残余拉应力叠加
TIG角焊缝凝固收缩,焊趾位置天然存在较高焊接残余拉应力。残余拉应力会大幅降低材料疲劳门槛值,不需要很大的外部载荷,就可以驱动裂纹缓慢扩展。
三者叠加:砂轮切割的循环振动载荷 + 悬臂‑焊趾缺口应力集中 + 焊接残余拉应力 → 在焊趾处萌生疲劳裂纹,裂纹在静置过程继续亚临界扩展,24小时后显现宏观开裂。
取消手持砂轮机切割管口余量,更换为电火花线切割加工管口;消除砂轮带来的高频循环振动载荷。工艺变更后,同结构组件不再出现该类焊趾疲劳开裂故障。
1、工序顺序优化:有条件情况下,优先完成管材长度余量切割,再进行管‑管板焊接,从源头消除焊后悬臂切割工况;
2、焊趾打磨圆滑:对焊趾部位做打磨过渡,降低几何缺口带来的应力集中;打磨注意控制打磨量,不要造成表面加工损伤;
3、管控悬臂伸出长度:减少焊后管材外伸悬臂长度,降低切割加工传递到焊缝根部的作用力;
4、不要只做焊后即时探伤:该类疲劳裂纹属于亚临界缓慢扩展,焊后2小时渗透检测可能无法检出后期才扩展显现的裂纹;重要换热器组件,建议放置一定时间后复探。
很多人遇到钛焊缝开裂,第一反应优先怀疑焊接工艺、保护不良、氢脆、母材材质问题。本案例警示:
1、钛管‑管板角焊缝失效,不全部是焊接过程造成,焊后后续加工工序同样可以诱发焊缝疲劳开裂;断口的疲劳辉纹是判断疲劳失效最关键物证;
2、悬臂结构+焊趾缺口+残余拉应力组合,对振动、冲击载荷非常敏感,即使不大的循环振动,也会诱发后期延迟开裂;
3、砂轮机这类高频振动工具,尽量避免直接作用在已经焊接完成的钛管悬臂端头;优先选用线切割、机加工切削等无冲击无高频振动的加工方式。
宝鸡凯泽金属依托中国钛谷产业链,可供应换热器用TA2、TC4等规格钛管、钛管板,可提供管材下料、预处理交付,针对换热器管‑管板焊接提供材料选型、加工工序顺序的技术建议。
可提供材质证明书,化学成分、力学性能检测报告;支持试样打样、批量供货,服务化工、海洋、换热器压力容器装备领域。
宝鸡凯泽金属材料有限公司坐落于"中国钛谷"陕西宝鸡,依托当地完整的钛产业链与科研资源,专注于钛及钛合金材料的研发、生产与销售,产品覆盖钛板、钛棒、钛管、钛丝、钛靶材、钛锻件等多个品类,广泛应用于航空航天、医疗器械、化工装备、海洋工程、新能源等领域。
地址:陕西省宝鸡市宝钛路温泉村工业园19号
电话:0917‑3376170
官网:www.kzjsbc.com